


Наше время интересно тем, что цифровые технологии глубоко проникли во все сферы, и одна из них — ЧПУ-станки (т. е. станки с числовым программным управлением).
Благодаря этому практически каждый желающий может иметь на дому фактически «маленький завод»: 3D-принтеры разных типов, лазерные резаки/граверы и даже — собственно то, что в обиходе носит название «ЧПУ-станки» (хотя, по большому счёту, и все предыдущие типы относятся к этому же).
Широкие технические возможности и доступность станков пробуждают и соответствующий техническо-творческий «аппетит»: хочется и то, и то, и то…
Особенно если доступность станков дополняется соответствующими знаниями в области электроники и программирования — это фактически открывает дорогу к практически неограниченному созданию роботизированных устройств.
Однако очень быстро работающие в этом направлении сталкиваются с тем, что наиболее доступный и относительно беспроблемный способ создания физических деталей на дому — 3D-печать — не во всём может удовлетворить, и в основном это касается недостаточной физической прочности получающихся распечаток.
Да, в некоторой степени эту проблему можно нивелировать с помощью использования закладных/накладных металлических деталей, сочетаемых с пластиковыми: металлические подшипники, металлические наконечники на пластиковую деталь и т. д. и т. п.
Но не везде это возможно, особенно если конечное изделие будет подвергаться воздействию высоких температур — тут уже просто без вариантов: необходимы цельнометаллические детали.
Самый простой и доступный способ получить эти детали в распоряжение — использовать вышеупомянутые ЧПУ-станки. Но есть основная проблема, с которой столкнётся любой желающий применять подобный станок на дому: шум. И не просто шум, а даже так: ШУМ.
Основная причина шума — вовсе не работа механических приводов и шпинделя (т. е. специального электродвигателя, вращающего обрабатывающий инструмент: сверло, фрезу), — с этим-то как раз вполне можно уживаться: они довольно щадящие. А шум вызывается высокочастотной вибрацией детали и обрабатывающего инструмента, в результате которой на определённых частотах вращения шпинделя возникает резонанс и шум становится просто невыносимым, превращаясь в громкий высокочастотный звон.
Учитывая то, что изготовление любой более-менее сложной детали подразумевает работу десятками минут в непрерывном режиме, сами понимаете: эта проблема становится основной.
Я не первый день задумываюсь об этом и, кажется, нашёл в некоторой степени одно из полезных решений, которое может помочь в борьбе с этой проблемой, и, как ни странно, его мало кто рассматривает!
Сначала маленькая предыстория, зачем я вообще задумался об этом: дело в том, что я довольно много лет являлся* владельцем известного домашнего компактного токарного станка по металлу ТВ-16.
*В данный момент его продал и планирую переход полностью на ЧПУ-станок для металлообработки, так как это более оправдано на данный момент, на мой взгляд: даже начальные версии ЧПУ-станков могут обрабатывать как плоские детали, так и за счёт комплектации «вращающейся осью» (то есть моторизованным токарным патроном, в который зажимается деталь, и задней бабкой) могут без проблем точить круглые детали сложной формы.
Это, в свою очередь, открывает возможности по серийному (в том числе) изготовлению деталей с высокой скоростью и повторяемостью размеров: не обязательно на продажу — а, например, те же самые маленькие латунные декоративные пушечки для самодельного настольного парусного фрегата Средних веков…
Отстояв много сотен часов за этим токарным станком*, я заметил на практике интересную вещь: при обработке металлов на определённых частотах возникает то самое, о чём мы уже упомянули выше — высокочастотный противный звон и как бы стук инструмента (в предшествующий период).
*Нет, я вовсе не токарь и это не моя профессия :-) — это всего лишь моё хобби, которое помогает в создании разнообразных робототехнических устройств, под которыми я подразумеваю не «настольные машинки» (что тоже было в прошлом, кто меня читает — видел), а нечто более серьёзное — самодельные роботизированные линии (комнатного формата) для серийного производства изделий/компонентов изделий.
Токарка + сварка + 3D-печать + электроника + программирование = совсем безумные вещи можно делать (при желании). ;-)
Фактически — создавать роботизированные линии для производства чего угодно, за условные 3 копейки, без потребности в покупке дорогих промышленных линий.
Другими словами — конкурировать с заводами, имея «нечестное преимущество»: дешёвую производственную линию. :-)
Слова «нечестное преимущество» специально взял в кавычки, так как многие книги по бизнесу именно на этом и акцентируются — создании конкурентных преимуществ любыми способами. И если этого позволяет добиться «инженерное искусство», то почему бы и нет? ;-)
Я пытался с шумом бороться, затачивая обрабатывающий инструмент (резец) под разными углами — как того и требует теория, чтобы сочетать определённую скорость вращения, определённый угол заточки под определённый металл. Бесполезно: шум не исчезал.
Однако я совершенно случайно обнаружил работающее решение, которое, как ни странно, в моём случае практически полностью убирало звук (из 100 % изначального шума субъективно оставалось где-то 0…2 %): смазка!
На самом пике, когда звук был просто сумасшедший, достаточно было лить на место соприкосновения детали и резца толстый слой машинного масла — и происходило настоящее волшебство: в подавляющем большинстве случаев звук исчезал полностью, а в оставшихся — становился настолько незначительным, что даже негромкий человеческий голос легко заглушал его! О_о
После того как открыл это явление для себя, я просто использовал его достаточно длительное время, не делая из этого открытия никакой сенсации…
И задумался о нём ещё раз только недавно, как бы переосмысливая то, что наблюдал многократно, в связи с потребностью перехода на ЧПУ-станок домашнего формата: а может… это решение использовать и для борьбы с шумом обработки на ЧПУ?!
Однако у меня есть привычка: я не люблю «изобретать велосипед» (просто времени жалко). Именно поэтому до того, как вообще копать эту тему, я решил посмотреть, а как вообще другие самодельщики борются с этой проблемой?
После просмотра множества видео у меня сложилось следующее понимание типового пути решения, которым идёт большинство: банально большой звукоизолированный «сундук» вокруг станка + виброзащитное основание под станком (обычно укладка волокнистых материалов — матов из звукоизолирующей ваты или вспененных материалов).
По сути, можно сказать, что варьируются только тип исполнения и материалы этого «сундука», в зависимости от кошелька и предпочтений конкретного самодельщика.
Среди этих решений я бы отметил два наиболее типовых (сразу скажу, что второе мне нравится больше — оно «презентабельнее» что ли… :-) ):
Ящик из древесно-стружечной плиты (ДСП), отделанный внутри волокнистым матом (опционально — сверху ещё обшивают вспененным фольгированным полиэтиленом — ещё чуток звукоизоляции как бы, плюс светоотражающие свойства фольги улучшают внутреннее освещение).
-
Варится с помощью сварки и профильной трубы квадратного сечения (где-то 20 × 20 мм) каркас ящика, в проёмы которого вставляются изготовленные по индивидуальному заказу пластиковые окна (где переднее — открывающееся, на петлях) — то есть многослойные стеклопакеты, где стыки между окнами и рамой могут быть закрыты стандартным способом — монтажной пеной.
Таким образом, на выходе получается полностью прозрачный стеклянный ящик, через окна-стенки которого очень удобно наблюдать за происходящим процессом…
Для подсветки сверху по периметру протягивают светодиодную ленту, и получается совсем хорошо…
Что же касается эффективности глушения подобных способов — видел тесты*, где запускали на смартфоне приложение по измерению уровня звука и тестировали запуски ЧПУ-станков с открытой дверью подобных ящиков и закрывая эту дверь в процессе: в среднем, из того, что видел, уровень звука был примерно таким: 75 дБ — с открытой дверью и 35 дБ — с закрытой.
*Специально их здесь не привожу, так как в них много лишнего (болтовни), надо перелистывать, искать это место, информация разрознена в разных видео и т.д., поэтому пишу тут только суть.
С одной стороны, выглядит довольно эффективным… Но многие отмечают другую проблему, которую вызывает постройка подобного ящика: загромождение квартиры!
Не секрет, что редко кто использует эти станки в непрерывном режиме — скорее, это инструмент хобби, к которому хочется обращаться время от времени, и в остальное время желательно, чтобы станок был убран «с глаз долой» (под стол, в шкаф и т. д.), а постройка такого ящика делает такой подход объективно невозможным…
Глядя на всё это, я опять вспомнил про наблюдаемый мной многократно эффект, начал активные поиски в сети и просто поразился: никто из самодельщиков не использует его! О_о
Видимо, как я понимаю, сказывается незнакомство с ним + работает некоторая инерция мышления: зачем о чём-то думать, искать, если есть уже готовый подход: ящик! :-))
А то, что это вызывает сопутствующие проблемы с загромождением… «Ну что же делать, ничего не поделаешь, ладно, потерпим»… :-)
Совсем недавно, когда мы рассматривали с вами эффект Ребиндера*, во время ознакомления с соответствующей литературой я обратил для себя внимание на интересный факт, суть которого заключается в том, что использование смазки позволяет уменьшить размер наплыва металла перед резцом:

*Вкратце: суть эффекта Ребиндера заключается в том, что использование некоторых веществ позволяет облегчить «расклинивание» (то есть работает в качестве своеобразного «клина») кристаллических решёток (возможно, и не только кристаллических решёток, нужно копать глубже; я уже так глубоко не копал) при обработке — то есть внешнем воздействии, например, приложении физического усилия: достаточно несколько «раздвинуть» (имеется в виду, чтобы под давлением начала расти трещина в материале; понятно, что здесь не имеется в виду раздвижка маленьких атомов — огромным относительно них ножом) атомы кристаллической решётки (ножом, резцом токарного станка и т. д.), чтобы между ними «хлынуло» расклинивающее вещество, которое с большой скоростью и силой будет втягиваться в образовавшийся промежуток, создавая огромное давление на стенки будущей трещины (по некоторым данным, в тысячи бар), что существенно облегчает обработку и продлевает срок службы режущего инструмента.
Кроме того, наблюдаются и поразительные возможности, которые даёт этот подход: например, с его использованием можно резать оконное стекло обычными портняжными ножницами (и не просто резать, а вырезать сложные фигуры — условные «ромашки» и т. д.), погрузив его под воду!
В качестве «расклинивающих» веществ может применяться даже обычная вода, хотя по результатам разных тестов всё же существует градация по эффективности; одним из широко известных и наиболее эффективных «расклинивателей» является обычная мыльная вода, так как содержит ПАВ, но может использоваться и масло.
После ознакомления с этим становится понятно, почему при металлообработке в промышленных станках ЧПУ используется так называемый состав СОЖ (смазывающе-охлаждающая жидкость, которой непрерывно поливают место обработки) — несмотря на своё название, в своей основе этот состав в полной мере позволяет реализовать (в том числе) и возможности эффекта Ребиндера!
Почему я обратил на это внимание: потому что, имея дело с токарным станком по металлу, я многократно наблюдал следующее — при относительно малых оборотах и, если установить относительно большой вылет резца (другими словами, попытаться снимать сразу толстый слой металла), наблюдается эффект, который я для себя назвал «дын-дын-дын» :-)) — то есть резец начинает снимать металл, потом утыкается, потом резко срывается с места, опять начинает снимать, опять утыкается, резко срывается и т. д. — в результате наблюдается звук, примерно похожий на «дын-дын-дын».
То есть, другими словами: резец/фреза собирает перед собой некое количество металла, которое в определённый момент становится критически большим и отрывается — но не по своему основанию, а где-то посередине, таким образом, в сторону отлетает кусочек металла, а резец взлетает на холме, оставшемся от этой изначальной горки, и резко падает в ямку после горы — начиная снова собирать новую «гору» (далее процесс многократно повторяется)…
Проще говоря — источником звука является синусоидальное движение резца/фрезы по неровной поверхности!
Легко понять, что на больших оборотах наблюдается всё то же самое, только высокочастотное и входящее в резонанс на определённых скоростях вращения!
Эти резонансные явления в дальнейшем вызывают и соответствующий резонанс элементов конструкции станка, которые добавляют ещё шума в общий «хор»…
И, таким образом, получается, что источник звука можно в значительной степени нивелировать, если просто-напросто увеличить «ровность» поверхности:
Как за счёт смазки — резец просто-напросто не может снять большой слой, так как поверхность слишком скользкая для него, он просто банально не может зацепиться за «большой кусок» металла;
Эффект Ребиндера многократно облегчает работу резца, позволяя стабильно и легко снимать тонкий и ровный слой металла и, таким образом, создавая для резца относительно ровную поверхность, по которой он в дальнейшем и движется!
Но и это ещё не всё: логически я для себя рассудил, что если мы имеем дело с высокочастотными явлениями, то их можно было бы, в том числе, эффективно гасить, а также предупредить их возникновение вообще, если бы как-то увеличить вес той среды, в которой они распространяются! То есть увеличить вес детали! О_о
А как увеличить вес детали, если он является константой (ну ок, относительной константой, ведь мы деталь обрабатываем и снимаем металл, но в рамках высокоскоростных высокочастотных процессов, думаю, что вес детали вполне можно принять за константу)?
Да очень просто: наглухо залить деталь некой жидкостью! И, таким образом, многократно увеличить её вес и «тяжесть раскачки» в резонанс! О_о
Как ни странно, этого практически никто не использует (по крайней мере, среди домашних мейкеров)!
И под «наглухо залить деталь некой жидкостью» — я подразумеваю вовсе не «легонькое поливание маслицем/водой/СОЖ» зоны резания!
А прямо натурально погружение детали под слой жидкости, толщиной, например, в 20–30 мм (как минимум) и вести обработку прямо под слоем жидкости!
Это действие, помимо устранения ещё одной проблемы обработки — избавления от пыли (но это больше к неметаллам, но тем не менее), позволяет получить (в теории) аж 4 эффекта сразу:
Смазывание (резец не может снять сразу толстый слой);
Эффект Ребиндера (поверхность обрабатывается легко и «горка» даже почти не возникает);
Увеличение веса системы и гашение вибраций в зародыше;
Активное охлаждение резца (т. е. дольше проживёт).
Я честно просмотрел огромное количество источников — и не нашёл почти никого, кто бы это делал! Однако в тех редких случаях, когда кто-то пробовал, они там больше радуются тому, что под жидкостью «почему-то легко обрабатывается материал» ( :-) ), и не акцентируются на звуке!
Похоже, что просто никто не задавался раньше усиленно этим вопросом, так что здесь, похоже, имеется чуть ли не чистое поле для экспериментов и исследований!
Скажем, можно попробовать поэкспериментировать, заливая деталь не водой или маслом, а чем-то ещё более тяжёлым и жидким или той же водой, но более вязкой*…
*Скажем, использовать химию для «желирования» воды — то есть превратить воду в гель (по консистенции); но это так, в порядке идеи…
Кстати говоря, я тут подумал, что перевод воды (с добавлением ПАВ или без, это уже не суть) в гелеобразное состояние — это сильнейший лайфхак в том смысле, что почти позволит устранить брызги! Так как просто-напросто гель вязкий и не так легко разбрызгивается резцом/фрезой!
И… в качестве такого геля можно попробовать использовать что? Да просто обычное жидкое мыло, которое продаётся канистрами, — и прямо не разводя его, залить деталь толстым слоем!!! О_о
В результате — имеем, как минимум, эффект Ребиндера «на максималках» (потому что используем ПАВ) + все остальные эффекты!
Вот это, на мой взгляд, будет уже просто реально недурно!
Особая прелесть в том, что так, похоже, никто ещё в интернете не делал (мне не удалось найти ни одного прецедента обработки под слоем гелеобразного мыла)!
И тем не менее! Несмотря на практически голую пустыню в этой области, кое-что из исследований найти мне всё же удалось: как можно видеть по ссылке — там провели эксперимент по попытке снижения вибраций с помощью заполнения тонкостенной металлической трубы вязким веществом с последующим завариванием концов, зажиманием этой трубы в токарный станок и последующей обточкой.
Уровень вибраций (т. е. шума от них) замерялся с помощью установленного рядом микрофона (Shure SM-137):

В ходе эксперимента производили токарную обработку трёх трубок: одна была пустой, вторая была заполнена моторным маслом, третья была заполнена силиконовым маслом.
Результаты обработки, так же как и перечислено выше, показаны на рисунке ниже в порядке сверху вниз:

Даже визуально видно, насколько сильно снижаются вибрации (уменьшается волнистость поверхности) при продвижении от варианта в самом верху (пустая труба) к варианту внизу (труба с силиконовым маслом).
Как они сами заявляют, заполнение моторным маслом позволило уменьшить вибрации в 6,6 раза, в то время как заполнение силиконовым — уменьшило их аж в 14,8 раза.
Другими словами, получается, что в первом варианте (с моторным маслом) звук упал примерно на 84,8% от изначального, в то время как использование силиконового масла позволило уронить уровень звука ещё сильнее — на 93,2% от изначального!
То есть при использовании силиконового масла от изначального звука осталось только ~6,8%!
Весьма недурно! И это при том, что они тестировали только снижение вибраций в области самой детали, точение было, похоже, насухую (чтобы не смазать результаты эксперимента привнесением новых переменных).
Таким образом, мы видим однозначную тенденцию — заливка жидкостью значительно уменьшает уровень вибраций, даже если это не чистый эксперимент с заливкой всей детали (изнутри и снаружи)!
И исходя из этого, получается, что заливка детали толстым слоем позволяет (в теории) добиться множества эффектов одновременно, и причём весьма простым способом!
На мой взгляд, довольно серьёзный повод задуматься для тех, кто хотел бы поэкспериментировать в этой области и приобщиться к ЧПУ-обработке… :-)
P.S. Насчёт потенциальной опасности вспенивания мыла, о чём сразу начинаешь думать, — думаю, что сильных проблем с этим не будет, т. к. для пены всё же нужен воздух, а тут обработка будет вестись под толстым слоем жидкости, в безвоздушной среде, поэтому, по идее, должно сработать… ;-)
© 2026 ООО «МТ ФИНАНС»
Комментарии (49)

Radisto
24.09.2026 09:40Надо пробовать. Под слоем жидкости на хороших оборотах можно влететь в кавитацию. Но это вы услышите

bandersnatch_mika
24.09.2026 09:40Возникнет проблема удаления стружки, будет необходима постоянная циркуляция жидкости. А навешивание грузов на заготовку в токарном станке - дедовский способ уменьшения вибрации при обработке, Америку Вы тут не открыли.

DAN_SEA Автор
24.09.2026 09:40Да, возможно...:-) Но самое интересное (и об этом я написал): метод с заливкой - это, по сути, вроде "почти всё то же, но чуток по-другому" - и никто этого не увидел! :-)
Обшарил всё что можно и не можно - в поисках прецедентов. Нетю... :-)
Причём, как видно по тому примеру, который я нашёл и привёл в конце статьи: они там насухую точили (т.е. эффект СОЖ полностью нивелирован) и всё равно - чётко видно, насколько поразительно снижаются вибрации в присутствии жидкости!
Остаётся суммировать 2 подхода и получаем "много жидкости-везде" и всё! Просто и красиво: тут тебе и эффект СОЖ и эффект гашения вибраций одновременно.
Да, какую то циркуляцию то надо делать. Видимо, что то типа вяло работающего насоса для особо грязных жидкостей - камни, песок и т.д.. Я вот тут разбирал как раз интересную версию такого насоса - вообще без крыльчаток и прочего.

dlinyj
24.09.2026 09:40Не хочу критиковать статью, но всё оверинженеринг.
1. Шум при резании обычно идёт от вибраций и недостаточной жёсткости станка. => увеличивать жёсткость. Чугунная-бетонная станина, вес, надёжность.
2. СОЖ надо подавать в любом случае.
На счёт ЧПУ дома (по металлу, по взрослому). Сейчас поискал в станочном чатике, как делали ЧПУ по металлу дома, сходу не нашёл. Но, система подачи СОЖ обязательно, можно в виде паров, можно поливать, как удобнее сделать. Сейчас копеечное решение. На счёт шума - виброизоляция через пористые материалы станка от рабочего стола, остальное всё нормальной шумоизоляцией (просто шкаф-шумка для станка). У людей в квартире стоят ЧПУ с обработкой алюминия (более шумные, чем по стали).
Тут вопрос был про дерево, так вот решение тоже - шумоизоляция и виброразвязка. Вполне реально дома так, что можно в комнате спать.DAN_SEA Автор
24.09.2026 09:40Насчёт оверинжиниринга - может быть. Но, на мой взгляд, оверинжинирингом является постройка тяжёлых габаритных "сундуков" :-) с загромождением квартиры.
В своё время, на самом первом 3D принтере я как раз по этой причине, несмотря на возможность сварить мощный солидный бокс для него - отказался от затеи и просто обтянул его полиэтиленом. :-)
dlinyj
24.09.2026 09:40В таком ключе, держать станки дома уже бред :). Всё лучше иметь производство, там и возможностей больше.
DAN_SEA Автор
24.09.2026 09:40Не у всех есть для этого возможности ;-)
По крайней мере, на начальных этапах. А всё когда то стартует с начального этапа, когда не знаешь, пойдёт или нет. И на этом этапе вкладываться в аренду цехов - вот это бредово действительно.
Как в своё время учил один инвестор, не дословно, но суть: "никто не знает что пойдёт - задача предпринимателя за минимальное время и минимальные деньги - протестировать максимальное количество гипотез."
dlinyj
24.09.2026 09:40На деле, организация рабочего места в квартире станет дороже аренды какого-нить хакерспейса или просто аренды станка на время. Так что, если уж говорить о деньгах, надо хорошо всё считать.
А аренда небольшой производственной площади (гаража) стоит не таких космических денег,DAN_SEA Автор
24.09.2026 09:40Это всё верно, но когда дошло до этапа производства. А есть ещё этап прототипа, который (по моему личному опыту) может быть оооооочень длинным :-) И куча переделок. И аренда за это время влетит в копеечку...
Но на самом деле, тут даже не столько в деньгах дело, а скорее во времени: чтобы что то удачно делать, это надо делать чуть ли не каждый день. Соответственно - это каждый день куда то ездить на выселки, после рабочего дня.
Соответственно - после первой же недели такой жизни - идея пинком будет выброшена из жизни, потому что просто не хватит внутренних человеческих ресурсов так жить постоянно.
То, что я сейчас говорю, в этом сообщении - это не "просто лишь бы что то сказать" - это всё, можно сказать, "прожитое лично и выстраданное" :-).
Поэтому, я на каком то этапе понял, что самое верное- небольшая техническая лаборатория на дому, по крайней мере, на этапе прототипа. Потом - всё можно уже иначе организовать...Иначе - просто не потянешь, сломаешься от усталости...
dlinyj
24.09.2026 09:40Но на самом деле, тут даже не столько в деньгах дело, а скорее во времени: чтобы что то удачно делать, это надо делать чуть ли не каждый день. Соответственно - это каждый день куда то ездить на выселки, после рабочего дня.
Я так и делаю.
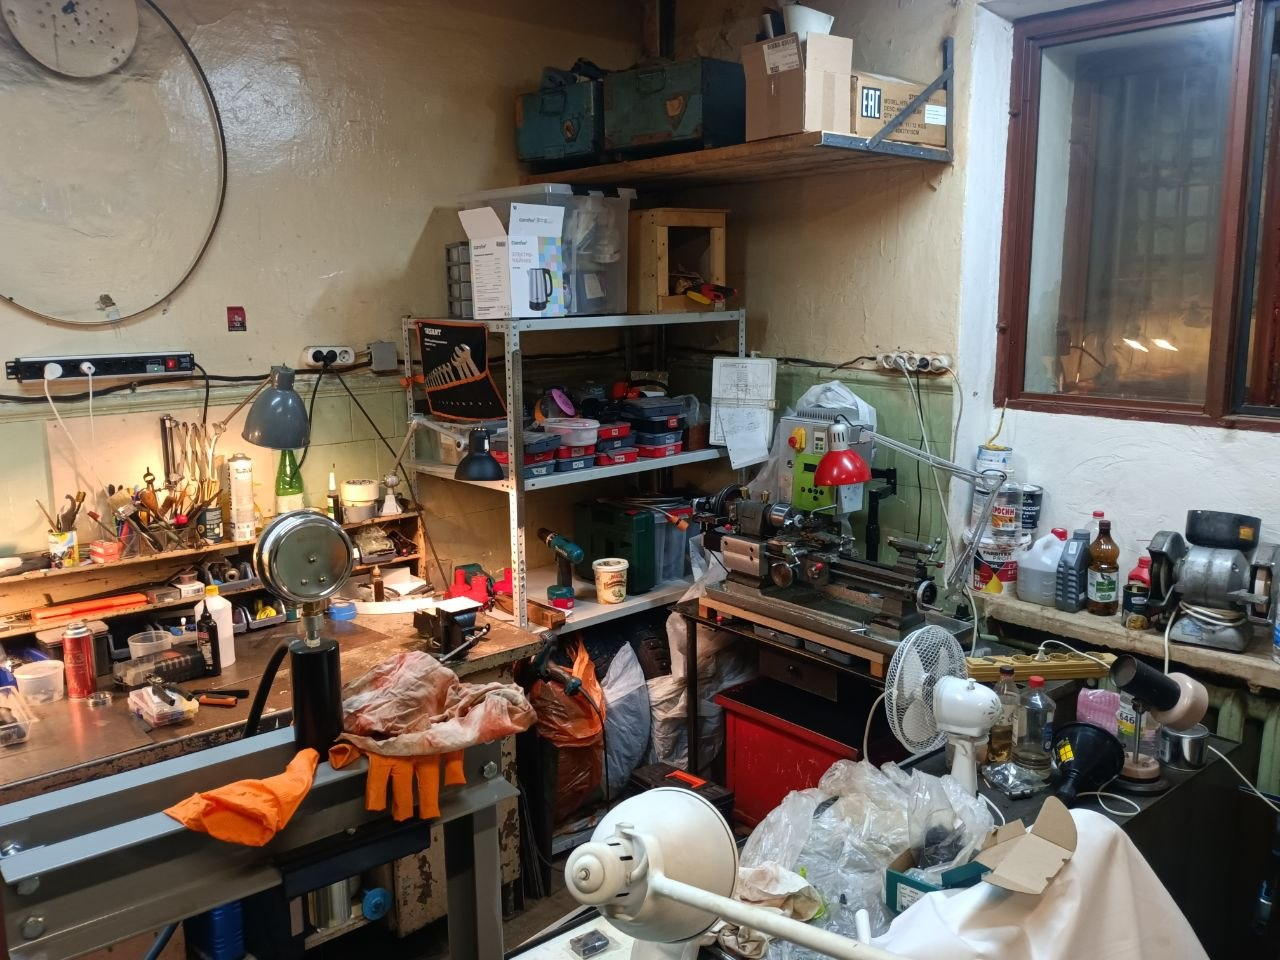
Плюс этого в том, что можно ставить нормальные станки, нормально шуметь (бить молотком, фрезеровать).
И это всё выстрадано и вымучено. Начинал со станков в квартире, токарный на фото со мной переехал несколько квартир. Но это полный бред, металлическая стружка (и любая другая) не должна быть в жилом помещении, ни в каком виде. Поэтому все выдохнули когда все станки перекочевали в отведённое им место. В результате можно было попробовать и большого размера фрезер (например, 676 фрезерный станок).
Так что, я считаю что выносить это из дома обязательно нужно.
DAN_SEA Автор
24.09.2026 09:40Солидная лаборатория - снимаю шляпу! :-)
У меня всё по шкафам распихано: ЧПУ-станок (в предыдущих статьях показывал 3018, цельнометаллический), лазер скоростной с головкой-гальванометром, 2 3D принтера, производственная линия самодельная О_о (!) для скоростного выпуска одного продукта (да, дико, я знаю, стоит по столом - 2 метра на метр примерно) и куча по мелочи...
Живу окружённый ящиками со станками :-))))
Ещё мечта взять XMachine XM-100 - 5-ти осевой настольный ЧПУ станок по металлу. Вот это да...Но стоииит...денег совсем безумных.

alexs0ff
24.09.2026 09:40Разве он по металлу? показывали демки - там обработка чуть ли не сутками длится для алюминия для не тривиальных изделий, я уже не говорю про сталь.
DAN_SEA Автор
24.09.2026 09:40Видел стартап по робототехнике, в котором именно такой пользуют и пилят детали для роботов небольшие из цветных металлов.
alexs0ff
24.09.2026 09:40Да, возможно, цветные металлы и в очень маленьком исполнении - его стезя. Но за такие деньги, на мой взгляд, можно трехосевой фрезер доработать до ЧПУ
DAN_SEA Автор
24.09.2026 09:40Именно в этом направлении и планирую двигаться :-) - только взять сразу готовый, типа 3040 - у него и вращающаяся ось есть в некоторых комплектациях -т.е. грубо говоря и фрезер и токарный станок отновременно.

anshdo
24.09.2026 09:40А как вы заливать рабочую область без постройки "сундуков" планируете?
И я вообще не очень понимаю, как "сундук" усугубляет загромождение квартиры. Его габариты будут не сильно больше габаритов станка. Какая разница, задвинуть под кровать станок в "сундуке" или без?


ksbes
24.09.2026 09:40Не надо запускать ЧПУ дома. В многоквартирном доме! В доме люди живу. Много. И станок реально мешает. Даже если вибрации не очень большие - но они разносятся далеко. И никакие жёсткости, станины и прочее - не помогает. Проверенно на практике. Пока (уже лет пять) уживаемся со своим самодельшиком за счёт разделения времени, но всё равно в субботу днём иногда хочется поспать и не слышать это ж-ж-ж-ж-ж.

ArtMan99
24.09.2026 09:40Если станок правильно развязан с мебелью и полом, он шумит тише старого советского холодильника
Мы как-то на балконе гоняли гравер, соседи за стенкой даже не догадывались. Протсо не надо ставить голое железо прямо на деревянный стол или пол без резины
ksbes
24.09.2026 09:40Курильшики тоже уверены, что если курить в квартире поавильно - то никому не пахнет …

Moog_Prodigy
24.09.2026 09:40Вот автор упомянул, что пытался затачивать резцы, но звон при обработке не пропадал, и фото поверхности это подтверждает. Как верно упомянули в комментах, это происходит от малой жесткости станка - тоже верно.
А ведь именно на токарном станке можно использовать один из недостатков себе на пользу. Если с жесткостью станка мы поделать условно говоря ничего не можем, то вот с резцом как раз простор для экспериментов. На ТВ-16, на ТВ-4-6 и других небольших станках. Все дело и в заточке резца, и в собственно работе на станке. Это не про ЧПУ я сейчас говорю, а про ручные станки, к ЧПУ мелким токарникам это все применимо в той же мере. Суть в чем - вибрация и звон происходят в первую очередь из-за отгиба резца, либо если державка толстая - уже играет роль система СПИД станка. Резец вгрызается, его чуть отгибает, ну или отгибает уже суппорт - и все заново. Резец пищит, пердит, вроде режет, но поверхность как из-под грубой болгарки. Так вот - на таких режимах есть узенькое окно, где можно получить поверхность-зеркало без пищания. Как? А достигается это комбинированием заточки резца и подачей таким образом, чтобы изначально резец, войдя в деталь, отогнулся на некоторую величину и далее не возвращался в ноль, а так дальше и режет отогнутым. В этом случае немного сложно ловить размеры по лимбам, но резать будет чисто и тихо. СОЖ штука хорошая, но она "эффекта Ребиндера" тут не дает - это вам не стекло ножницами резать. Иногда она даже вредит - резец врезается в деталь, легко ее режет, но в момент вгрызания он деформируется на одну величину, затем проскальзывает по детали вверх, передний угол меняется, и резец просто трется об деталь своим задним углом, а СОЖ "делает вид" что резец будто срезал и сейчас ничего не режет. Посколько СПИД станка довольно хлипкая (мы же про маленькие станки говорим), кажется, что нужно подать еще, тогда резец опять чуть отгинает вниз, он цепляется режущей кромкой за деталь и срезает один оборот, ну два. В итоге работа получается рывками, хотя вроде и СОЖ и плавно все кажется, но это надо прочувствовать. Вот тут углы заточки и проявляют себя в полный рост. Там буквально доли градуса решают. Не зря "у хорошего токаря должен быть собственный алмаз" - заточной станок с алмазным кругом. В различных учебниках типа "токарное дело" этого нигде не напишут, потому что там обычно речь идет об взрослых станках типа 1к62, 16к20 и подобных. На маленьких станках часто любители грешат использованием пластинок, и они как бы работают и точить не нужно, но пластинки изначально созданы под жесткие державки и жесткие станки, поэтому это несколько неправильно.
dlinyj
24.09.2026 09:40Существуют пружинные резцы. Вот на фото отрезной пружинный.
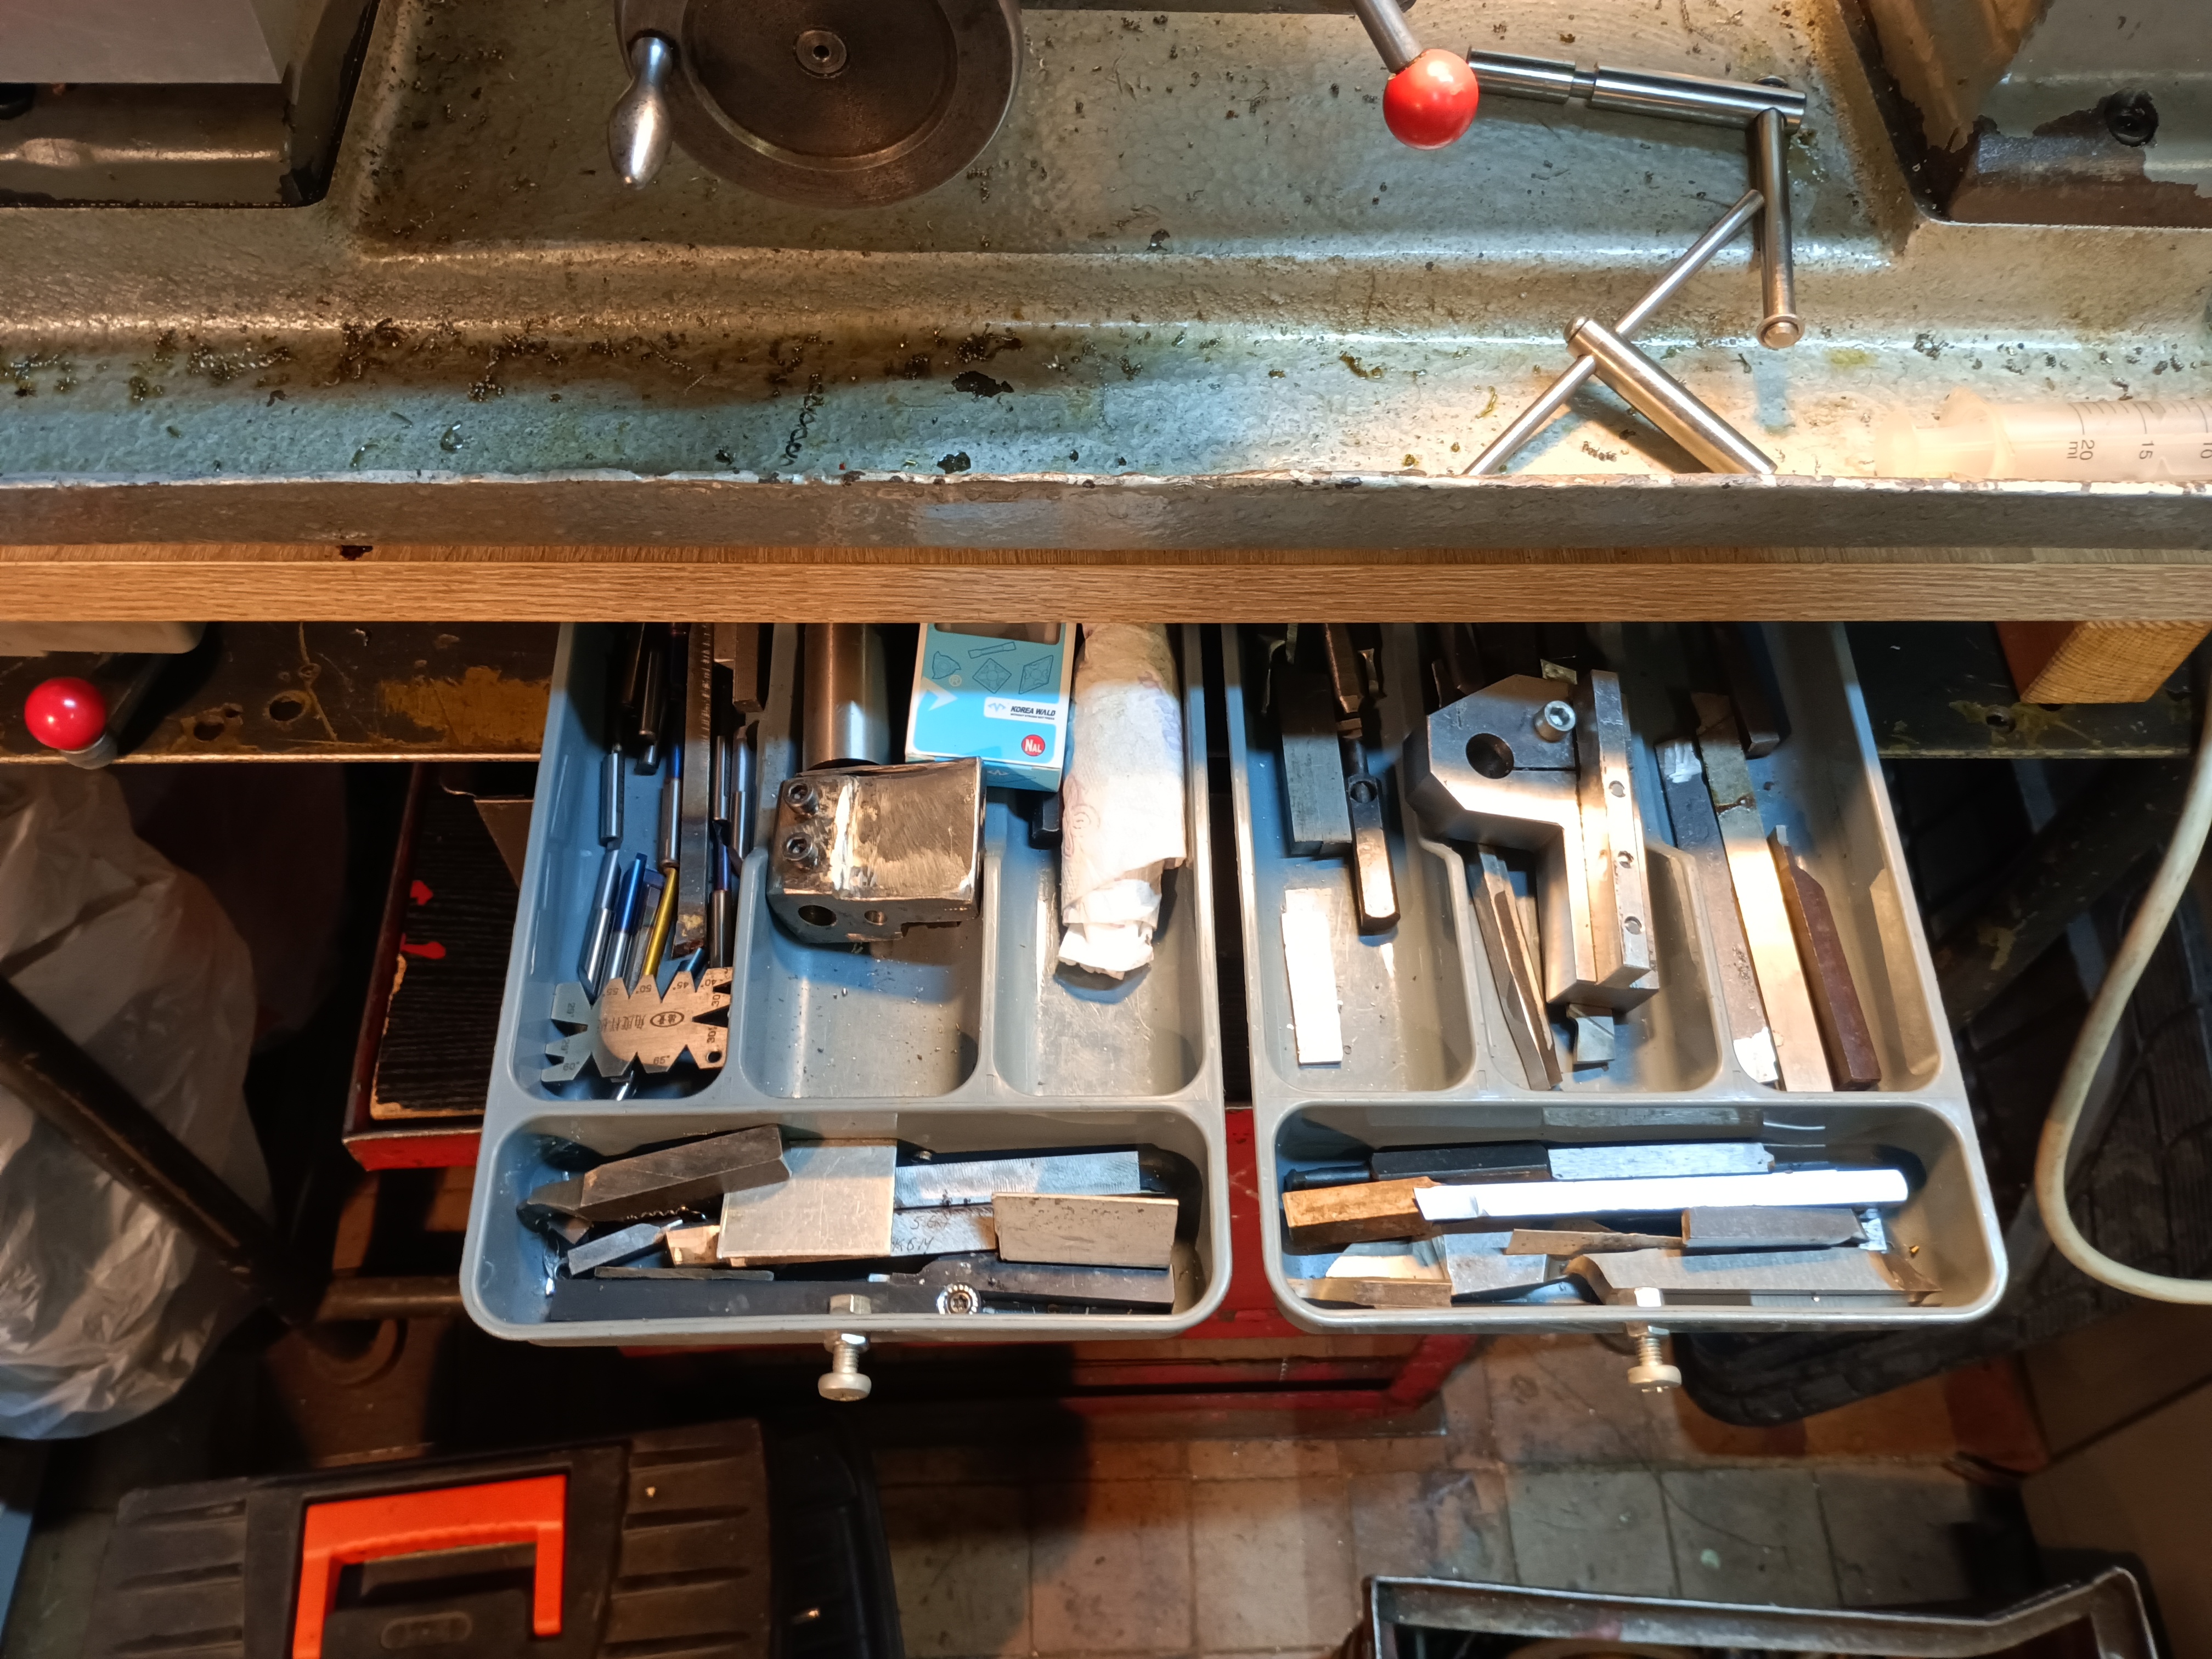
Как раз для не жестких станков
ArtMan99
24.09.2026 09:40Представляю как потом отмывать направляющие и шаговые моторы от засохшего мыльного налета..

DmitriiR
24.09.2026 09:40Удивительно/нет, что если трубу заполнить
масломтряпкой то звона меньше. Сервопривод вместо коллекторного... шума меньше. +СПИД системы однако решает. Кстати нормальные пластины и фрезы решают Очень многое.
MountainGoat
Поскольку любой разговор об обработке металла упоминает СОЖ, вся статья свелась к "чтобы остановить автомобиль надо нажать тормоз"
С деревом что делать? Проблема та же, а смазки не предусмотрено.
DAN_SEA Автор
Вода, may be? ;-) Слегка мыльная? Легко смывается...Но, думаю, можно и тем же мылом залить. Почему бы и нет? Надо пробовать...Заодно - просто кардинальный способ избавления от пыли :-)
А в целом, на мой взгляд, применение указанного метода заливки мылом - фактически снижает порог входа в ЧПУ-обработку для любого желающего: раньше надо было "сундуки", пылеотсосы (а пылесос часами работающий - тоже неслабый источник шума). А теперь - ЧПУ-станок фактически становится доступным (по комфорту практического использования) наравне с 3D принтером практически! Даже лучше: дыма нет.
dlinyj
И порча заготовки сразу. Дерево набирает воду и разбухает неравномерно. После высыхания к исходной форме не возвращается никогда, плюс растрескивается из-за того что внешние слои сохнут быстрее внутренних.
Тут на лицо отсутствие опыта в этом вопросе, поэтому такие рекомендации.
DAN_SEA Автор
С деревом не работал, поэтому и написал о вероятности ;-)
nixtonixto
Порог входа снижает возможность аренды утеплённого гаража в вашем районе, или даже покупка. Это будет дешевле, чем бороться с шумом, тем более что дальше вы начнёте бороться с грязью, стружкой, запахами и брызгами СОЖ в квартире... В гаражном кооперативе всем это безразлично.
ArtMan99
Смотря какой станок и какие задачи. Для мелкого текстолита и алюминиевых кронштейнов городить отдельный бокс с арендой экономически бессмысленно
fhunter
Текстолит - это стеклянная пыль. как бы не более мерзкое, чем стружка. И ещё и не полезное для лёгких.
plm
Это стеклотекстолит - стеклянная пыль. Обычный текстолит - хлопчатобумажная пыль :)
salnicoff
Пыль — канцероген. Чем мельче, чем сильнее.
DAN_SEA Автор
СОЖ - это немного другое...Это просто смазка и охлаждение. Я же говорю о кардинально ином, где основная суть в шумоподавлении. ;-) Потому что, на мой взгляд, толку в смазке, если на таком станке дома нормально работать невозможно - шум дичайший? :-)
А тут - красиво и просто решается эта проблема...Заодно и пыль тю-тю...:-)
dragonnur
Воски?
ArtMan99
Дерево и без смазки обрабатывается на ура, если станок не трясется как стиралка на отжиме. Основной визг там идет от высоких оборотов шпинделя и плохого пылеотсоса. Достаточно поставить тихий бесколлекторный мотор и нормальный циклон
MountainGoat
У меня основной шум идёт при контакте фрезы. Шпиндель гудит, конечно, но при резке звук намного громче, чем на холостом ходу.
nightwolf_du
Обработка дерева в жилом помещении это полное дно. Всё, что серёзнее сборки готовых деталек или резьбы по мягкому дереву ручным инструментом стартует с
Рейсмус, фуганок, циркулярка. И габаритно и шумно.
Фрезер, шлифмашинка, опционально электрорубанок , лобзик, токарный станок, вертикально-сверлильный.
Фрезер вещь высокооборотистая и шум побороть примерно нереально.
НО главная проблема - долбаная мелкодисперсная пыль. И единственный способ её побороть в помещении - нормальная система аспирации.
Всему этому в квартире не место.