

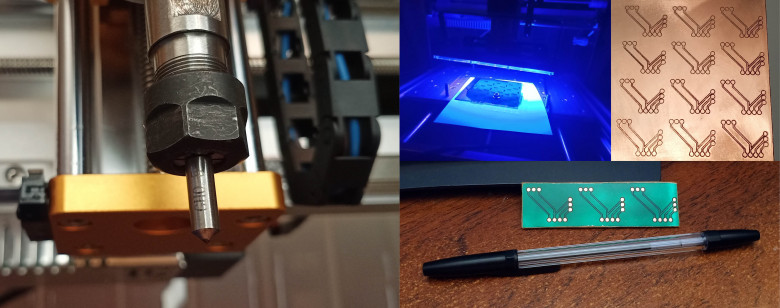
В прошлой статье мы провели последний тест новой технологии быстрого создания печатных плат на дому, которую я разработал — скрайбирования (процарапывания) дорожек печатных плат с применением алмазного наконечника и моего настольного ЧПУ-станка серии 3018.
Несмотря на то, что скрайбирование широко известно как средство быстро создавать надсечки между платами (когда они производятся серийно, партией), чтобы их можно было отломать друг от друга (а также, вроде как, применялось раньше в области микроэлектроники для создания надсечек на пластинах кремния) — в таком виде, как я решил это использовать — непосредственно процарапывать дорожки с большой скоростью (до 2000 мм/мин, т. е. на максимально допустимой скорости по умолчанию у станка 3018), — ещё, насколько мне известно, никто не применял.
Таким образом, технология даёт возможность очень быстро, практически бесшумно, без пыли (т. к. дорожки не фрезеруются, шпиндель станка выключен и его зажим выступает всего лишь как держатель алмазного наконечника, поверхность платы смазана водой со стиральным порошком или иным ПАВ) создавать печатные платы на дому, что может быть очень ценно как для высокоскоростного прототипирования, так и для производства серий плат.
И, кстати говоря, раз уж мы заговорили о сериях — так как технологию я создал и изначально задумывал как раз для этого (серийного производства на дому), то, логически рассуждая — как же обойтись без тестового выпуска серии?! :-) Правда на этот раз мы ограничимся жёстким тестом, попытавшись изготовить массив плат, с шириной дорожек в 0,2 мм; тем не менее, полноценного сверления, покрытия химическим оловом мы делать не будем, чтобы сконцентрироваться на главном: может ли технология «на потоке» выдавать такие дорожки?
Вот этим мы и займёмся в этой статье!
Если кому интересна предыстория вопроса и «как я дошёл до жизни такой» :-D (т. е. как мутировала мысль, пока дошла до этого) — в самом конце статьи есть список статей на эту тему, с которым можно ознакомиться…
До того как делать серию, следует сказать о явной проблеме, с которой я столкнулся во время многочисленных предыдущих экспериментов, а особенно, в самых последних попытках, когда пытался покрывать маской готовую плату — к сожалению, как выяснилось, моя камера Anycubic Wash & Cure от фотополимерного 3D-принтера (в которой я планировал отверждать маску) очень плохо работает для целей именно отверждения маски печатных плат (чего не скажешь о 3D-печати — для этой цели работает прекрасно):
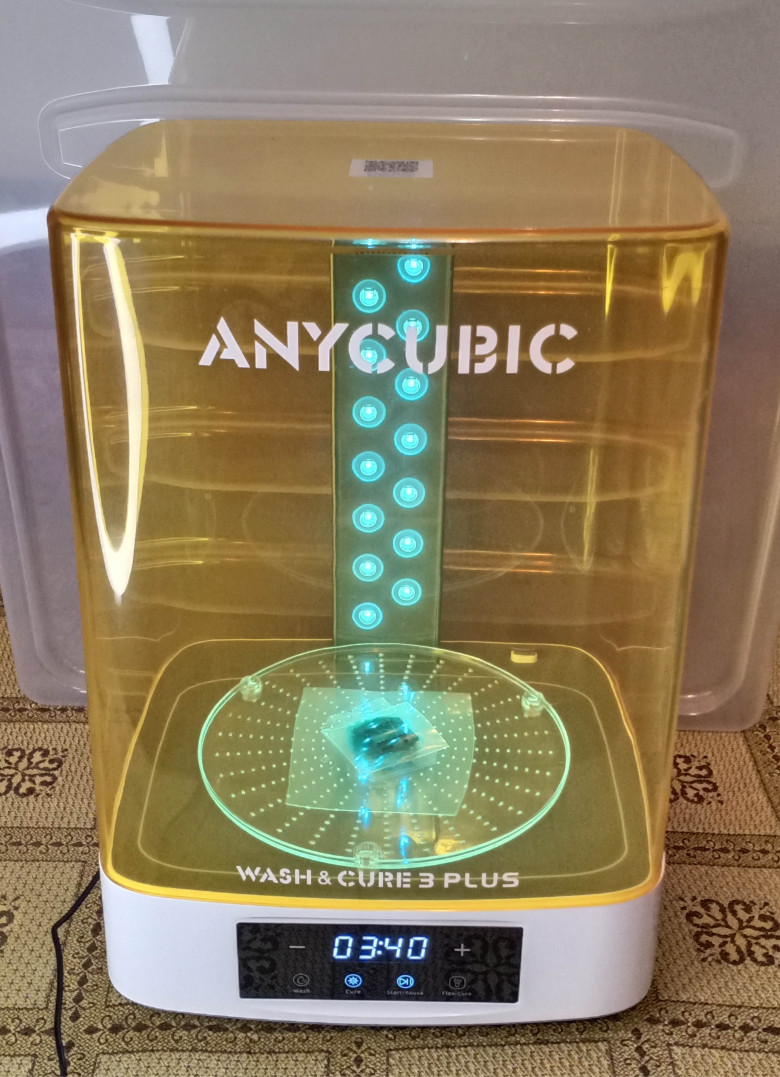
Проблема, похоже, была комплексной и, с одной стороны, длина волны УФ-светодиодов камеры оказалась не совсем подходящей для зелёной маски (там, вроде как, надо 395 нм, а камера генерирует 405 нм).
Кроме того, похоже, что интенсивность тоже была не та — чтобы пробить относительно толстый слой маски и быстро его отвердить, необходимо засвечивать её чуть ли не в упор (или обеспечить иным способом высокую плотность облучения).
В любом случае, как бы там ни было, проведя многочисленные эксперименты, я убедился, что существует явная проблема — маска отверждается только сверху, а внизу остаётся жидкой (не везде, зависит от толщины слоя).
Таким образом, налицо проблема: так как я на маску накладываю прозрачную плёнку, запечатанную на лазерном принтере (на которой отображены нужные контуры) — во время отрывания этой плёнки от маски, сколько бы я ни пробовал, происходит неконтролируемый отрыв кусков маски от платы! Причём продолжительность засветки на это не влияет: я пробовал засвечивать даже 8 минут — бесполезно:
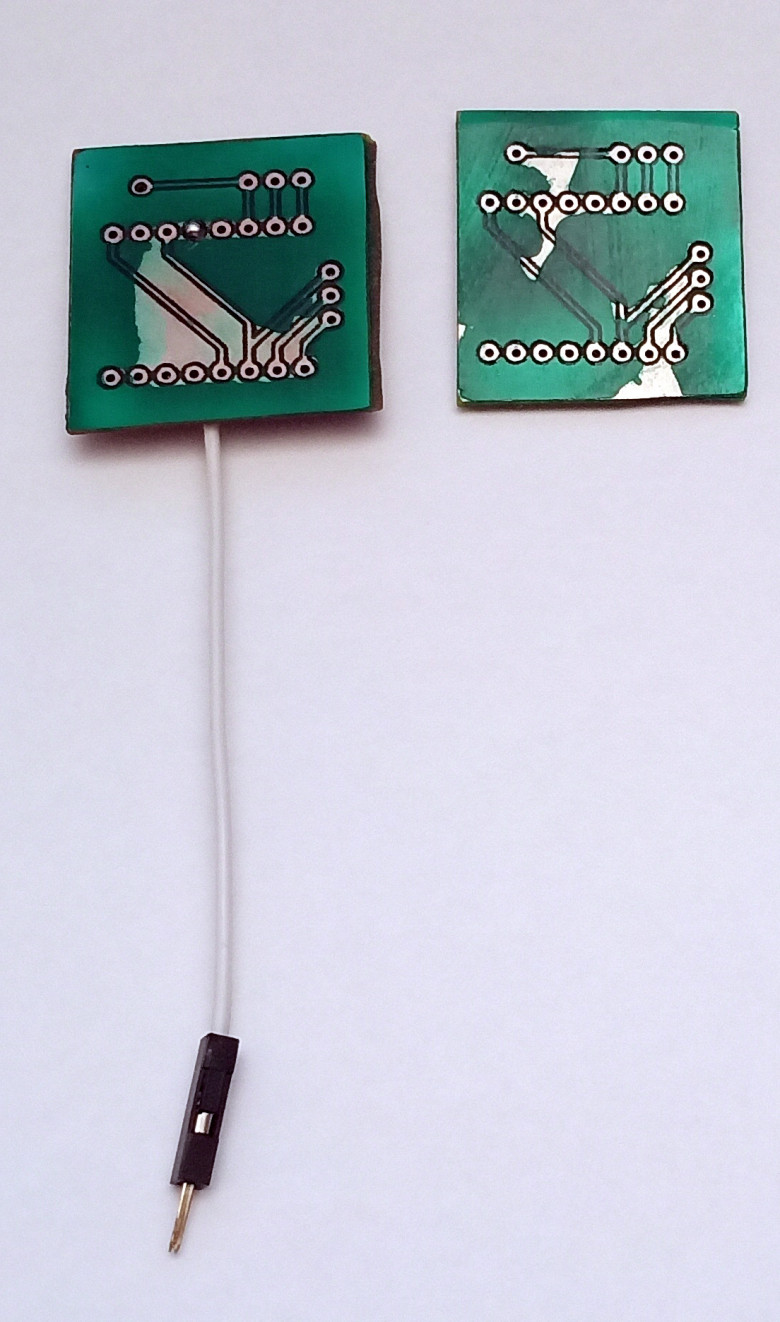
Кстати говоря, на одном из фото выше можно видеть, что я тестировал припаивание провода к покрытой химическим оловом плате — надо сказать, что припаивается замечательно, просто мгновенно!
После проведения целой серии экспериментов мне стало очевидно, что это несерьёзно, и постоянно быть не уверенным в полученном результате, особенно при серии плат — это никуда не годится.
Немного изучив вопрос, я понял, что надо переходить, во-первых, на более мощный источник излучения, а во-вторых — брать его другой длины волны.
В результате я купил плоский светодиодный УФ-прожектор на 50 Вт, с длиной волны излучения в 395 нм:
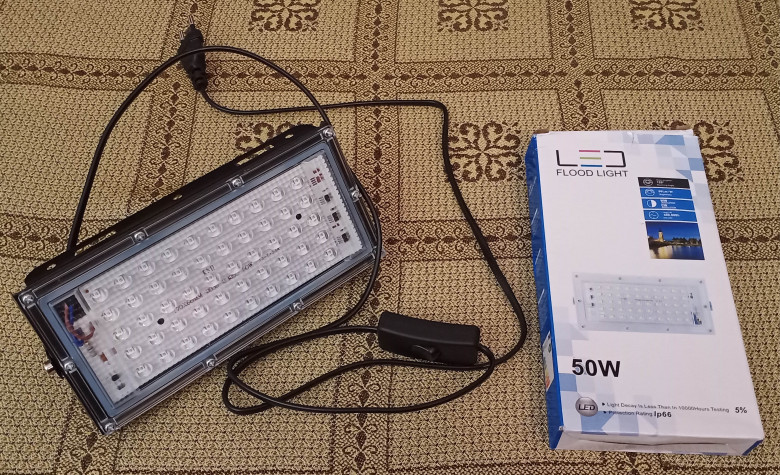
Кстати говоря, стоит иметь в виду: штука очень мощная! И категорически нельзя смотреть на включённый прожектор или попадать под его лучи телом — например, я во время тестов включал его, находясь в другой комнате, с помощью удлинителя… :-B
В ходе предварительных тестов мне сразу стало понятно, что это именно то, что нужно: располагая его примерно в 170 мм над платой, я достиг уверенного отверждения! И без каких-либо отрывов маски от платы! На всякий случай, после протирки пятачков изопропиловым спиртом от незатвердевшей маски (банально, чтобы не мазаться потом забытыми остатками) — пробовал досвечивать плату ещё в течение 1 минуты, и получилось прекрасно: просто блестящее стекло!
Во время тестов я крепил прожектор скотчем на дно пустой коробки, внутри, после чего переворачивал коробку над платой и засвечивал.
Потом, некоторое время поразмышляв, мне пришла в голову поразительная мысль, что прожектор можно очень удобно и просто крепить на станке 3018: просто-напросто приклеив его с помощью неодимового магнита 20х2 мм прямо к зажиму шпинделя и засвечивая плату прямо под ним! Примерно так:
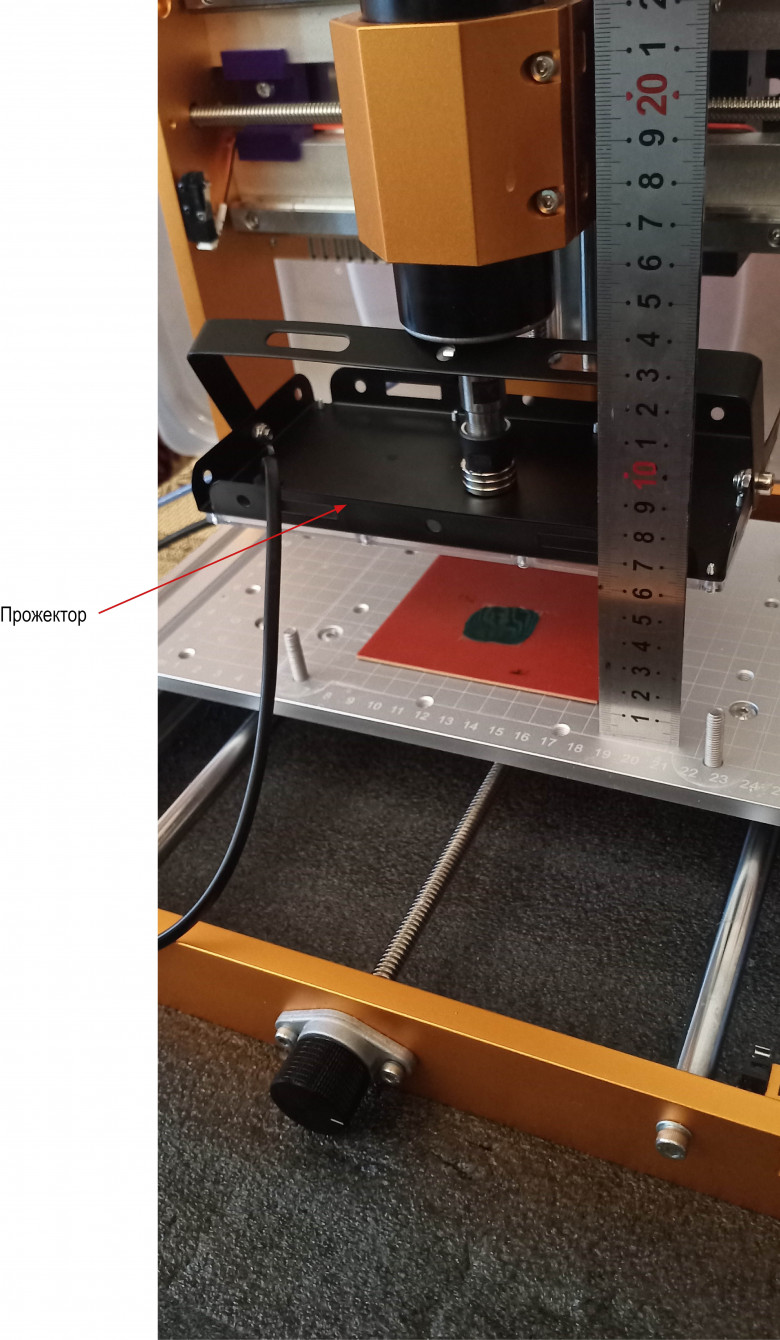
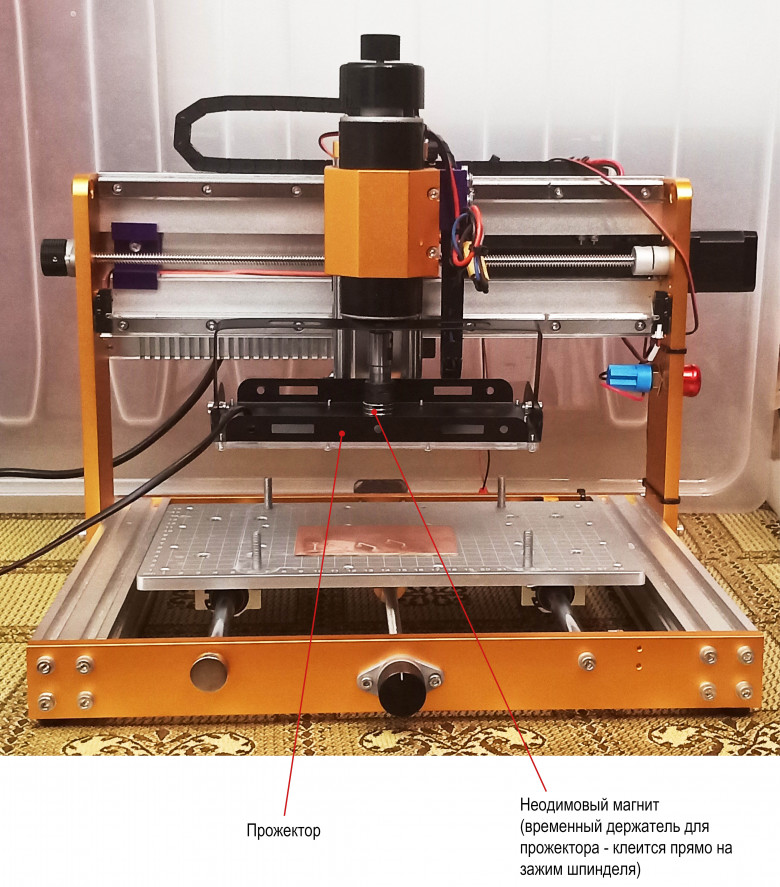
Кроме лёгкого и быстрого снятия/установки прожектора — такой способ даёт возможность с помощью поднимания/опускания шпинделя очень гибко и тонко регулировать расстояние прожектора от платы, добиваясь той скорости засветки и эффективности, которая нужна!
Изначально я хотел изготовить на 3D-принтере своеобразную линейку, которая, как я думал, должна была бы двигаться мимо стационарной части держателя шпинделя во время его подъёма/опускания…
Но потом мне пришла лучшая мысль: нам ведь надо замерять расстояние не от стационарной части шпинделя до двигающейся!!! А надо замерять расстояние от платы — до прожектора!!!
К тому же проблема усугубляется ещё и тем, что держатель платы может быть абсолютно разным по высоте и конструкции (что будет влиять и на конечную высоту расположения платы относительно прожектора) — например, я сам постоянно экспериментирую и пока ещё не остановился на каком-то конкретном варианте держателя…
Другими словами, после всех размышлений, я решил эту проблему так: просто-напросто крепим прожектор магнитом на шпиндель, ставим рядом с прожектором линейку, уперев её нижним концом в плату, после чего перемещаем относительно этой линейки (опуская/поднимая) шпиндель — таким образом, можно очень легко выставить точное расстояние прожектора до платы.
Кстати говоря, здесь, наверное, нужно сделать отступление и сказать немного о самом процессе, как я его себе вижу…
Дело в том, что в самом начале, когда я ещё только экспериментировал, я делал платы таким образом: сначала делалась вся механическая работа на станке, после чего плата снималась с него, шкурилась, наносилось химическое олово, осуществлялась промывка от остатков олова, после чего накладывалась маска.
Однако, как вы могли уже догадаться, при этом у меня возникала проблема — после протирки пятачков от застывшей маски, часть маски оставалась внутри высверленных отверстий и мне приходилось её выковыривать.
Сами понимаете, что при серийном производстве это полная ерунда и так не пойдёт! Банально время жалко, да и всё равно неаккуратно выходит прочистка отверстий…
Поэтому, немного поразмыслив над всем этим, я решил для себя полностью все этапы обработки платы осуществлять, не снимая платы со станка!
Почему так: чтобы полностью исключить проблему с соответствующим повторным точным ориентированием платы после хотя бы однократного снятия её со станка!
Таким образом, последовательность всех этапов мне стала видеться такой (на всех этапах ниже плата остаётся закреплённой на станке, не снимаясь со станка до самого конца обработок, и «вертушки» осей станка не трогаем (ну, разве что ось Z можно поднять), чтобы настройка не сбилась):
Устанавливаем плату на станок и скрайбируем дорожки.
Осуществляем надсечку плат по контуру — то есть наносим линии разлома, по которым платы будут отламываться друг от друга.
-
Зашкуриваем поверхность от заусенцев: как я говорил в предыдущей статье — при соблюдении определённых режимов нарезания дорожек заусенцы практически отсутствуют и легко счищаются даже ногтем либо несколькими касаниями шкурки, например, номер 800 (изо всех сил десятками минут нашкуривать не надо!).
Таким режимом (как один из вариантов), как я выявил в процессе экспериментов, является суммарное погружение на 0,12 мм в 6 проходов по одному и тому же месту, с погружением при каждом проходе на 0,02 мм.
Это — не единственно возможный вариант! Нужно экспериментировать: скажем, можно уменьшать количество проходов и увеличивать погружение при каждом из них (если нужна скорость обработки, а не качество заусенцев (всё равно их можно удалить, и довольно просто), что может быть важным для серийного производства), скажем, погружение на те же 0,12 мм осуществлять за 2 прохода, с погружением на каждом из них на 0,06 мм. Возникшие при этом гораздо более явные заусенцы, как вариант, можно легко и быстро снести потом виброшлифмашинкой с плоским основанием.
Поверхность обезжиривается изопропиловым спиртом.
Плата покрывается химическим оловом (обычно продаётся под названием «жидкое олово») с помощью интенсивной протирки поверхности ватным тампоном, смоченным в этом составе.
Поверхность платы тщательно и многократно протирается мягкой стороной обильно смоченной в воде губки для мытья посуды — чтобы смыть остатки состава для химического лужения (в самом конце можно немножко потереть ещё и жёсткой стороной — чтобы чуть-чуть заматировать поверхность и лучше держалась последующая маска).
Поверхность тщательно протирается ватным диском, смоченным в изопропиловом спирте — в итоге вся поверхность должна стать абсолютно сухой и обезжиренной.
На поверхность наносится паяльная маска, накладывается трафарет, распечатанный на лазерном принтере (я клал в два слоя, тщательно совмещая оба — иначе прожектор очень мощный и пробивает даже сквозь тонер принтера, отверждая маску даже на пятачках!).
Включается УФ-прожектор, и маска отверждается.
Удаляется плёнка лазерного принтера, а поверхность платы протирается ватным диском с изопропиловым спиртом, чтобы удалить неотверждённую маску с пятачков.
УФ-прожектор включается ещё раз, например, на минуту или меньше, чтобы отвердить остатки маски, которые могли где-либо остаться случайно.
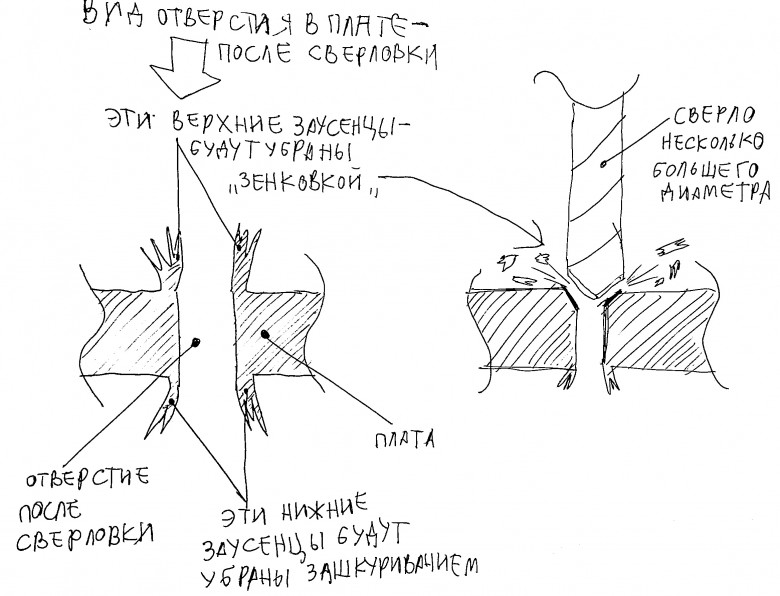
Осуществляется сверловка отверстий на плате — в результате даже с лицевой стороны (т. е. с той стороны, на которую опускается сверло) возникают некоторые заусенцы.
Чтобы удалить заусенцы, возникшие на предыдущем этапе, осуществляем так называемую «зенковку»* — совсем лёгкое касание (например, на 0,02 мм или что-то типа того; надо экспериментировать) входа всех высверленных отверстий сверлом чуть большего диаметра; например, я высверливал отверстия сверлом на 0,9 мм, а зенковку в будущем планирую делать сверлом на 1 мм.
Результатом этого становится то, что все потенциально возможные заусенцы срезаются, а вход отверстий практически не повреждается (минимальное изменение не в счёт и на результат не влияет).-
Комплект плат снимается со станка, переворачивается другой стороной и также осуществляется надсечка, уже с другой стороны.
Зачем это нужно: как я убедился, по крайней мере, на гетинаксе (с которым я работаю на дому вместо стеклотекстолита — чтобы не генерить опасную стеклянную пыль, из-за чего я и избегаю стеклотекстолит), если надсекать только с одной стороны, то, при отламывании с той стороны, где нет надсечки, возникнут грубые выломанные куски; чтобы этого избежать, я и делаю надсечку с двух сторон…
Снова снимаем комплект плат со станка, легонько зашкуриваем с этой обратной стороны, где нет меди, промываем под водой получившийся комплект, протираем насухо — вуаля, почти всё готово! :-)
Разламываем комплект на отдельные платы по линиям надсечки. Вот теперь, точно готово!
*Зенковка, это когда так:
Для проведения теста я сначала распечатал плоский держатель с небольшими бортиками, который изготовил таким образом, чтобы гетинакс немножко выступал над бортиками и можно было свободно шкурить, надсекать и т. д. — а саму эту пластину 3D-печатную я приклеил по центру к столику ЧПУ-станка термоклеем (помимо болтов по периметру), а также приклеил кусок гетинакса к этой печатной пластине, промазав посередине, через отверстия внизу, тоже термоклеем:
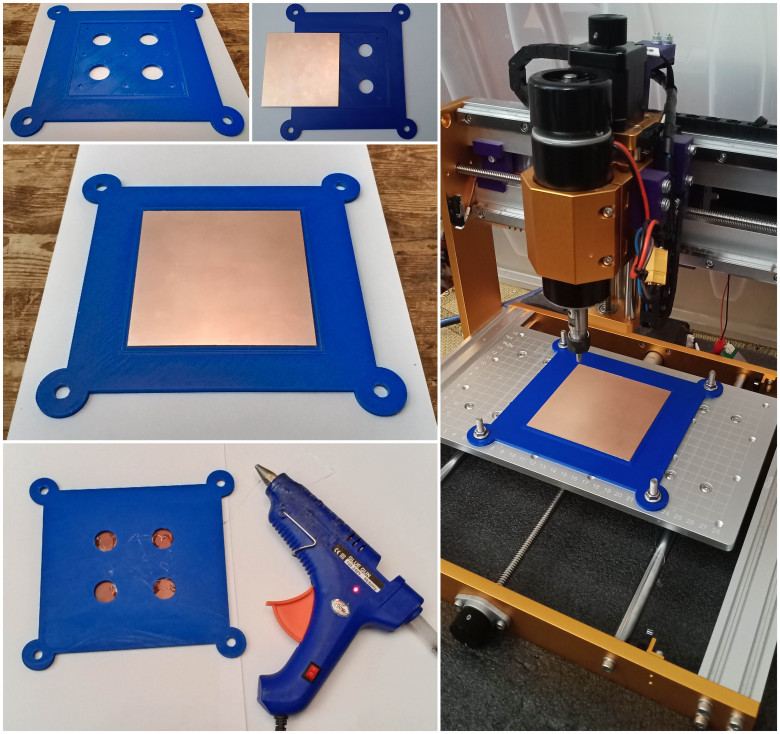
Сразу забегая вперёд, скажу: получилось отвратно! :-D Пластина 3D-печатная оказалась дико гибкой и прогнулась так, что прямо в самом начале алмаз въехал в неё и пропорол на довольно большую глубину…
В итоге пришлось от неё отказаться и вернуться обратно к старенькой печатной ванне — соответственно, это существенно ограничило мои возможности по обработке, ввиду чего я решил отказаться от ряда этапов, по крайней мере, пока у меня не будет нормального держателя для гетинакса, и я не придумаю, как его сделать наилучшим образом…
Вообще, я себе здесь вижу универсальный держатель с водоотведением — чтобы можно было плату поливать водой, и эта вода сливалась по патрубку в какую-то ёмкость... Впрочем, это всё пока в мыслях, поэтому работаем с тем, что есть!
Само видео по обработке можно найти по ссылке (не вставляется, поэтому ссылкой): видео.
В качестве спойлера к видео: скрайбирование 12 плат у меня заняло что-то около 34 минут (в конце даже на смартфоне перестало хватать места, и он вырубился. Но он вырубился уже почти в самом конце, так что можно примерно оценить время обработки).
Тут ещё нужно сделать оговорку: это был очень жёсткий тест! Мне нужно было аккуратно вырезать дорожки шириной в 0,2 мм; соответственно, я аккуратно снимал материал по чуть-чуть — но, если бы я делал дорожки для себя, как я уже неоднократно говорил, мне дорожки нужны были бы существенно шире, соответственно, я мог бы работать и грубее/быстрее (раза в два-три).
То есть, если бы я работал не как сейчас, в режиме теста, то я бы сделал эти 12 комплектов дорожек где-то минут за 10! Менее чем 1 минута на комплект дорожек одной платы! Обалдеть! И это вполне реально (делаем грубо, а потом сносим заусенцы виброшлифмашинкой).
Кроме того, также забегая вперёд, скажу, что я там во время теста немного не рассчитал расположение всех комплектов дорожек на гетинаксе и, потенциально, крайний правый ряд должен был бы залезть на держатель платы — поэтому прямо в реальном времени мне пришлось отвинчивать держатель справа и придерживать плату пальцем во время обработки (рукалицо, я знаю :-B).
Это привело к тому, что правый ряд дорожек получился несколько грубее… но всё равно получился, как ни удивительно! О_о
Также из комплекта в 12 плат — 2 ушли в брак по причине некоторого «гуляния» высоты (сыграла моя лень и нежелание строить карту высот), из-за чего в них по одной дорожке было уничтожено. Но тут нужно учесть — если бы дорожки были чуть шире, то мы бы этого (гуляния высот и, соответственно, гуляния ширины дорожек) даже не заметили!
То есть, проще говоря, если у вас дорожки шириной где-нибудь 0,5…1 мм (а не 0,2 мм, как у меня сейчас) и лист плотно прикреплён — с большой долей вероятности получатся абсолютно всё, и даже если высота листа гетинакса будет гулять!
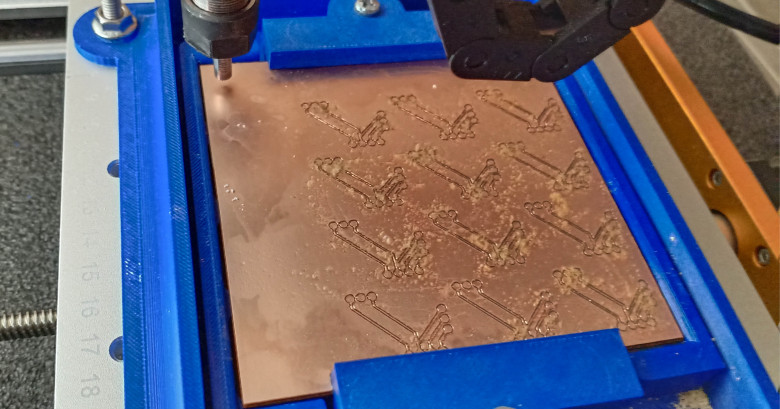
В итоге поверхность после скрайбирования выглядит вот так:
Потом мы её легонько зашкуриваем: видео
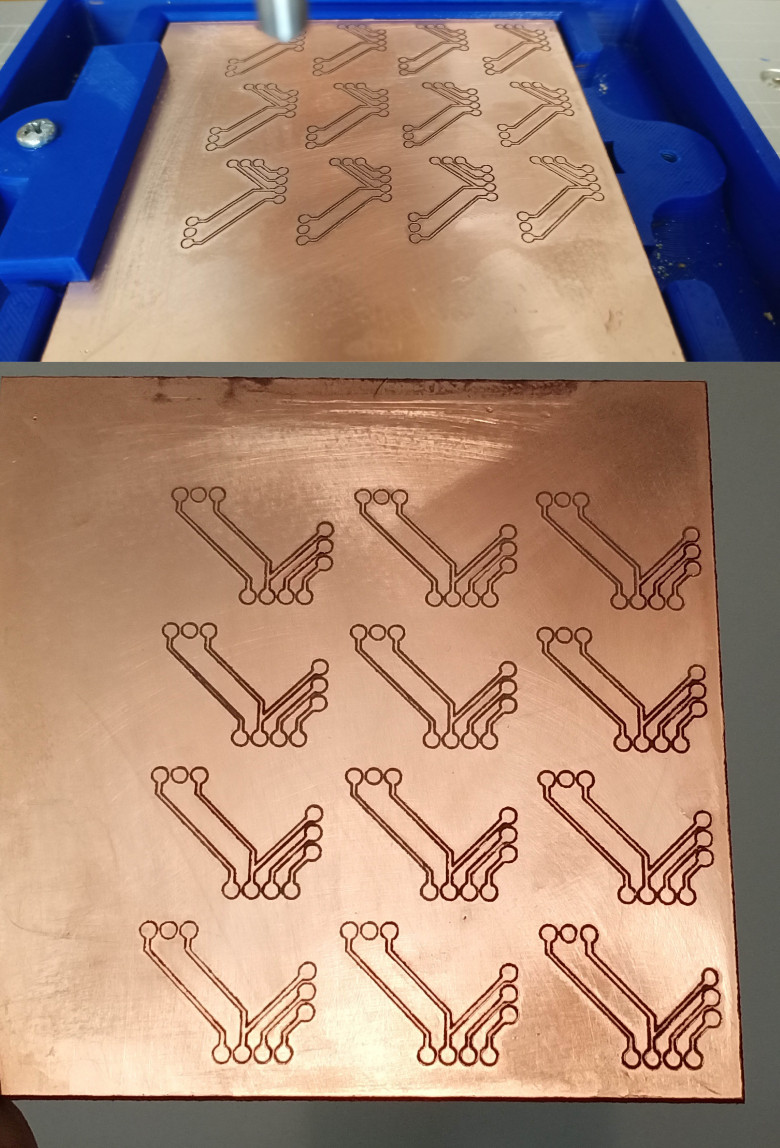
И она начинает выглядеть вот так:
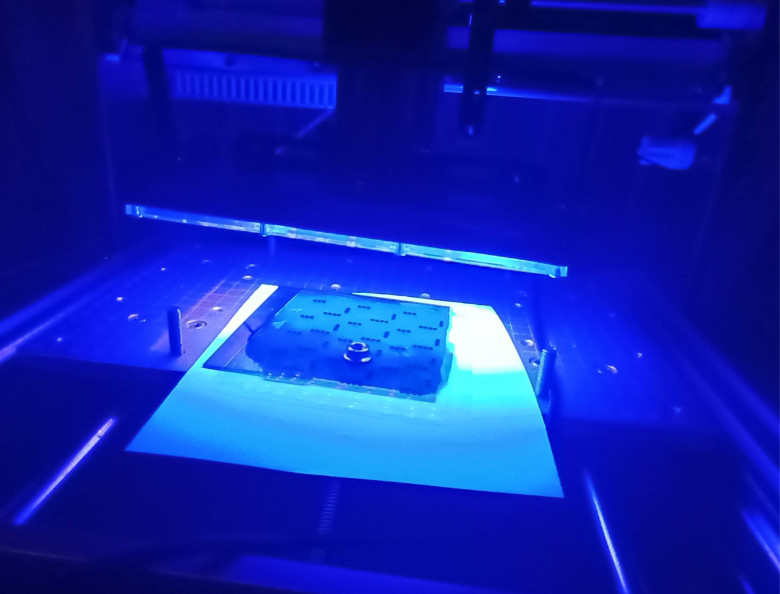
Потом наносим маску и засвечиваем:
Так как мне такого количества плат не надо, тем более экспериментальных — я из них вырезал полосочку в качестве сувенира из первой партии, и она выглядит вот так (разлом несколько неаккуратный, т. к. ножом канцелярским просто прочертил (да ещё и криво); в дальнейшем буду делать только надсечками на станке):
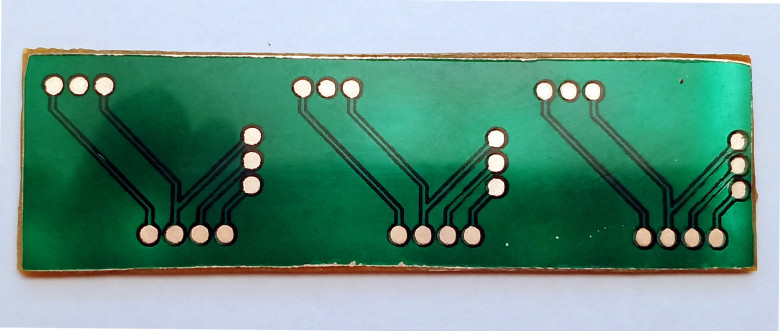
А вот если не макрофото, а немного издалека:
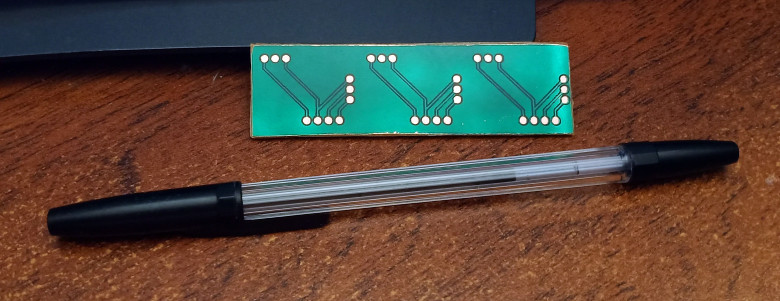
Может быть, вы скажете, что она неказиста, но для меня — красота неописуемая! :-B
И, справедливости ради, надо сказать, что в жизни она смотрится действительно очень недурно — в отличие от заводского изготовления, эта, из-за накладывания плёнки лазерного принтера сверху в качестве трафарета для засветки, имеет глянцевую поверхность и смотрится много лучше, чем заводские варианты, изготовленные шелкографией; к тому же глубокий зелёный цвет в сочетании с глянцем дают свой эффект, и смотрится это очень хорошо!
В этот раз я не стал (как в прошлой статье) покрывать медь химическим оловом, просто хотелось посмотреть, как смотрится чистая медь на фоне глубокого глянцевого зелёного цвета…
Заодно отмечу — УФ-прожектор на 50 Вт отработал на ура: с расстояния в 5,5 см до платы засвечивает просто в «твёрдое зеркало» маску за 3 минуты ровно! Браво прожектору! И, в отличие от моей УФ-камеры от 3D-принтера, прожектору такой интенсивности абсолютно не важна (в здравых рамках*) толщина зеленой маски на плате: засвечивает наглухо всё!
*То есть, как я убедился на практике — даже если цвет нанесённой зелёной маски несколько плавает, что означает разную толщину её на поверхности, но в то же время сквозь маску видны дорожки — прожектору такой мощности (50 Вт) это абсолютно неважно, и он засвечивает уверенно.
Почему об этом отдельно говорю — в интернете иногда встречаются жалобы на то, что зелёная маска плохо работает, отваливается и вообще «какая-то ерунда» — как я понял, если взять хороший прожектор и настроить расстояние до него, всё засвечивается наглухо и распрекрасно!
И для наглядности (ниже на фото положил на свою плату сверху известный DC-DC преобразователь MT3608): дорожки в 0,2 мм уже позволяют устанавливать даже весьма мелкие SMD-компоненты, как показанная ниже микросхема. Получается, что «самодельство» вышло на вполне себе промышленный уровень, и причём, потоково, уверенно! Как-то так:
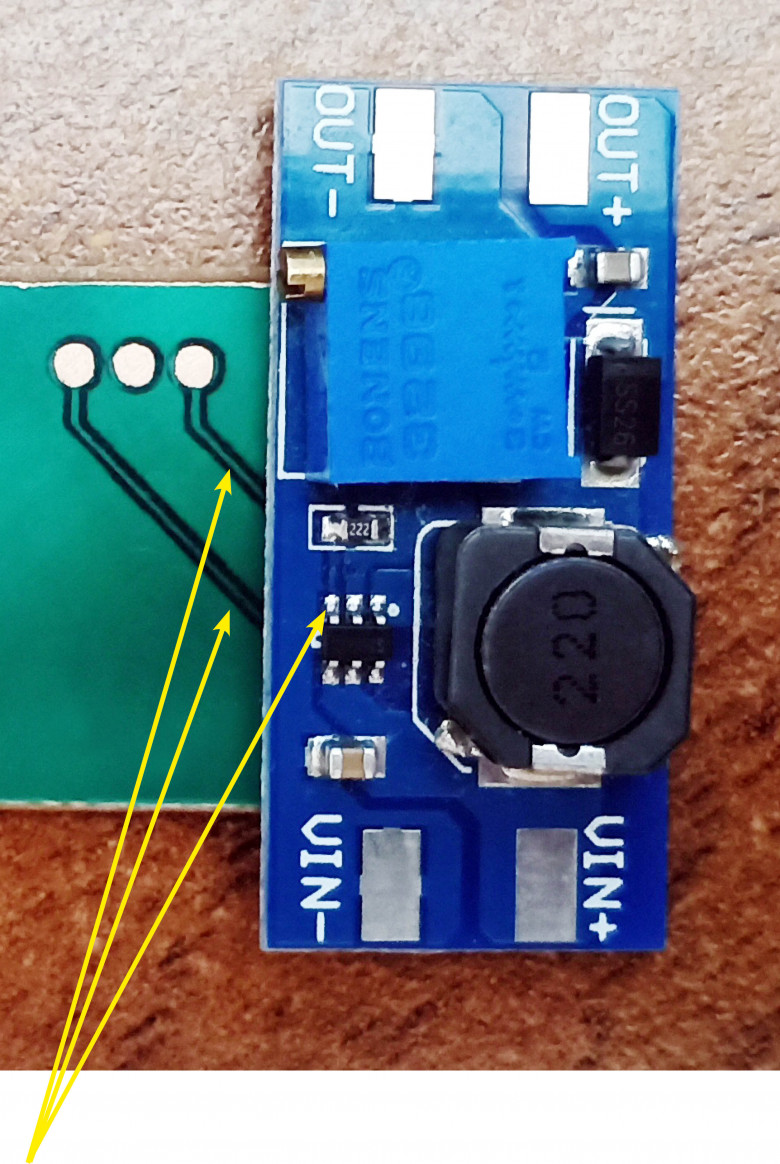
Как видим, нет ничего невозможного, и всё получается! К тому же, в отличие от всех стандартных способов:
это весьма быстро — скорость нарезания дорожек у меня составила 2000 мм/мин; но, насколько я узнал, с помощью изменения констант прошивки (делается элементарно, отправкой специальных сообщений через терминал программы управления станком — Candle, и константы скорости переназначаются) можно и ещё больше разогнать станок; только при этом шаговые двигатели, скорее всего, начнут пропускать шаги, поэтому, вероятно, надо будет озаботиться установкой более мощных двигателей и (возможно) сменой управляющей платы на более мощную — но тут надо изучать вопрос, так как до апгрейдов я ещё не добрался и этим займусь существенно позднее; но потенциально — 2000 мм/мин, по моим ощущениям, — это далеко не предел, и процесс можно существенно разогнать ещё больше!
технологично — за одну установку комплект плат изготавливается практически полностью, только для надсечки с обратной стороны требуется перестановка; но это уже неизбежное зло, и этого, похоже, что не избежать…
практически без пыли — если использовать полную заливку водой со стиральным порошком (или иным ПАВ) поверхности платы, например, слоем в 1 см над платой, а саму плату размещать в специальной ванне,
без шума — сверловка и шум работы двигателей не в счёт, я сейчас преимущественно про отсутствие потребности в классической фрезеровке дорожек,
-
потенциально без износа скребущего инструмента (где даже одно это просто обалдеть, учитывая высокую стоимость твердосплавных фрез для классического фрезерования и их относительно быстрый выход из строя!) — так как для проскребания дорожек используется алмаз с гораздо большей жёсткостью, чем жёсткость меди и гетинакса — потенциально это позволяет надеяться на работу вообще без износа инструмента (хотя время покажет)!
Также следствием из этого является очень высокая повторяемость результата — банально острие скрайбера (т. е. скребущего алмаза) постоянно остаётся максимально острым, вне зависимости от того, сколько плат им было обработано до этого (но, это мои предположения, повторюсь, время покажет; тем не менее, вся логика говорит в пользу этого),
-
как я уже говорил в предыдущей статье — у меня не самый оптимальный алмаз: угол его заточки составляет 104° (т. е. довольно тупой, но зато с широким основанием и очень мощный, легко противостоит большим нагрузкам), соответственно, углубляясь в материал, он оставляет довольно широкую V-образную канавку; насколько я узнал, существуют ещё и алмазы с углом заточки в 90° и даже 60° — таким образом, в теории, если раздобыть подобный алмаз, то можно нарезать очень узкие дорожки, так как V-образный профиль получающейся канавки не будет так сильно залезать на дорожку, как в моём случае при угле заточки в 104°, что существенно ограничивает мои возможности…
Впрочем, как я уже говорил в прошлой статье — мои потребности вполне укладываются в ширину дорожки 0,75…1 мм, и мне просто не нужны такие тонкие дорожки — это я провёл относительно жёсткий тест исключительно чтобы продемонстрировать возможности технологии (по крайней мере, на данный момент; хотя… «аппетит приходит во время еды» :-D).
Тем не менее, как мы увидели, даже мой алмаз позволяет легко делать дорожки в 0,2 мм!
Опять же повторюсь, как и говорил в прошлой статье — слова «алмаз» не надо пугаться: я свой купил в районе 270 рублей, а с доставкой — что-то в районе 400 руб.! :-)
Ну и напоследок ещё раз отмечу, что по результатам этого теста мы убедились — технология вполне позволяет уверенно получать даже очень тонкие дорожки в 0,2 мм шириной в потоковом режиме, и даже в весьма суровых условиях, когда нет карты высот; впрочем, это увеличивает и процент брака (но вовсе не делает всю затею невозможной!).
Для уменьшения процента брака надо плотно прикреплять (насколько это возможно) плату к поверхности, может быть даже двухсторонним скотчем, а также строить карту высот.
Но тут же заодно скажу, что если дорожки требуются довольно широкие (где-то 0,5 мм и шире) — это сразу прощает множество огрехов: неплотное прилегание пластины гетинакса, гуляния высоты — дорожки всё равно получаются!
P. S. Да, забыл самое главное сказать! Как выше можно было видеть, рисование дорожек у меня заняло около получаса, если бы была сверловка, маска, химическое лужение, нарезка — это ещё около получаса (грубо). То есть, получаем что-то около 12 плат в час. Но! Это с 0,2 мм дорожками! Если дорожки грубее — время можно сократить в 2–3 раза!!! О_о Итого: 12 плат за...20 минут?! Ну вот это уже другой коленкор пошёл! :-D И это вполне реально...
Самое интересное, это всё — ДАЖЕ БЕЗ АПГРЕЙДОВ (двигатели, управляющая плата)! А они будут. Я прям «чувствую будущее» своего станка! :-D
Все статьи этой серии:
Продолжаем изготовление печатных плат скрайбированием: тест изготовления первой партии, с шириной дорожек в 0,2 мм — мы находимся здесь;
Изготовление печатных плат необычным способом на дому: слабо вращающимся скрайбером;
Интересная идея по снижению шума при ЧПУ-обработке на дому (в сети такого ещё не видел).
© 2026 ООО «МТ ФИНАНС»
predpremi
При переходе от прототипирования к сериям часто натыкаешься на грабли нестабильного качества 0.2мм дорожек и скрытой себестоимости каждой платы.